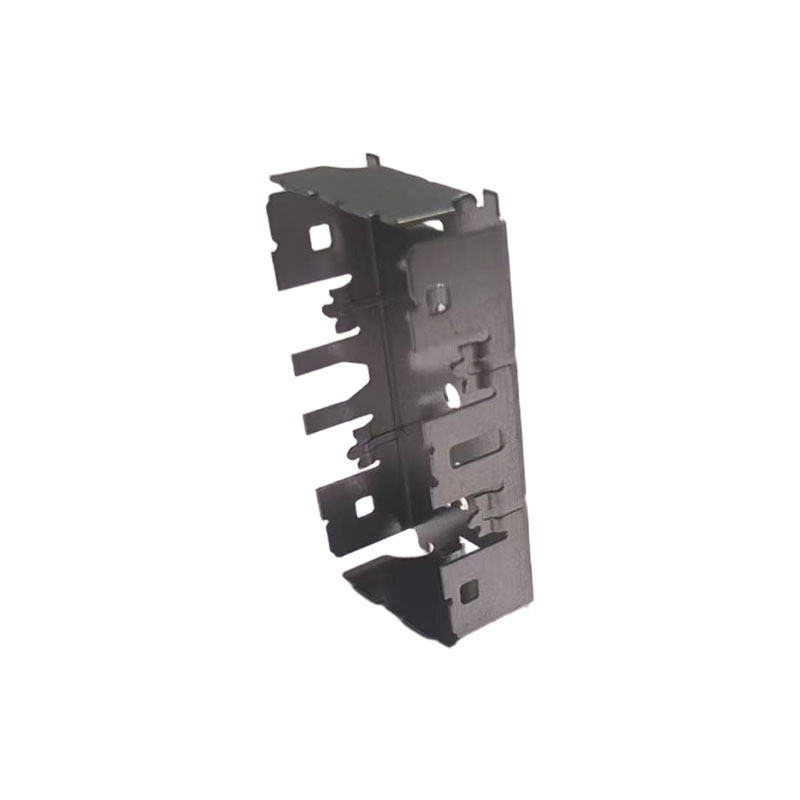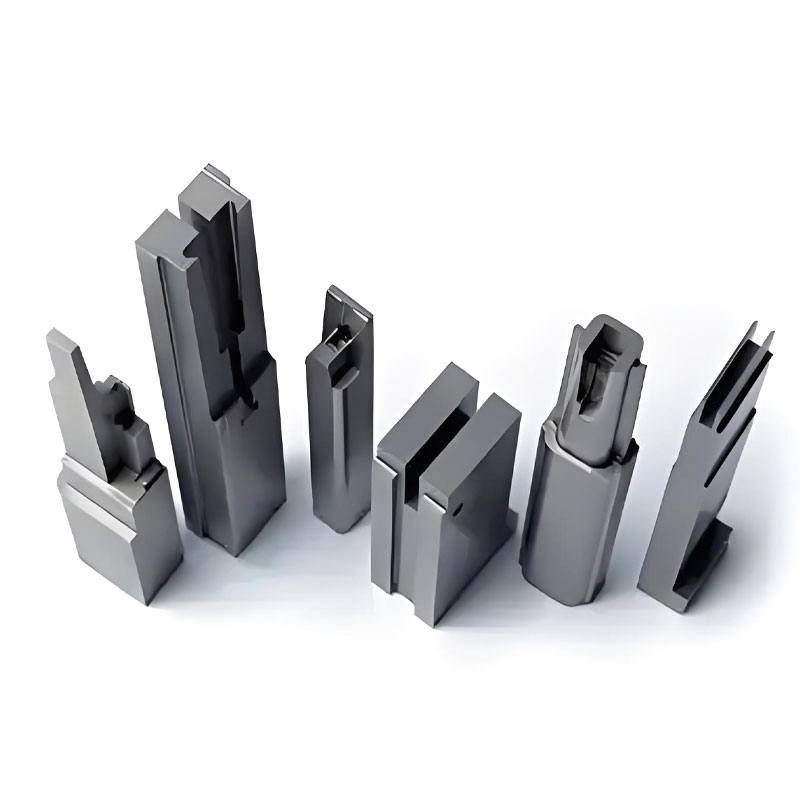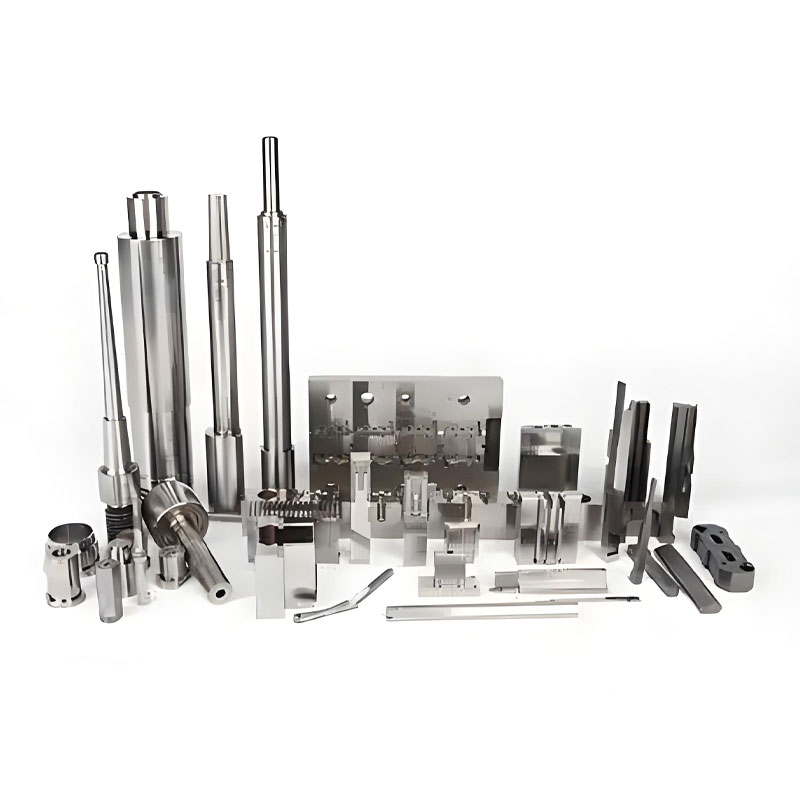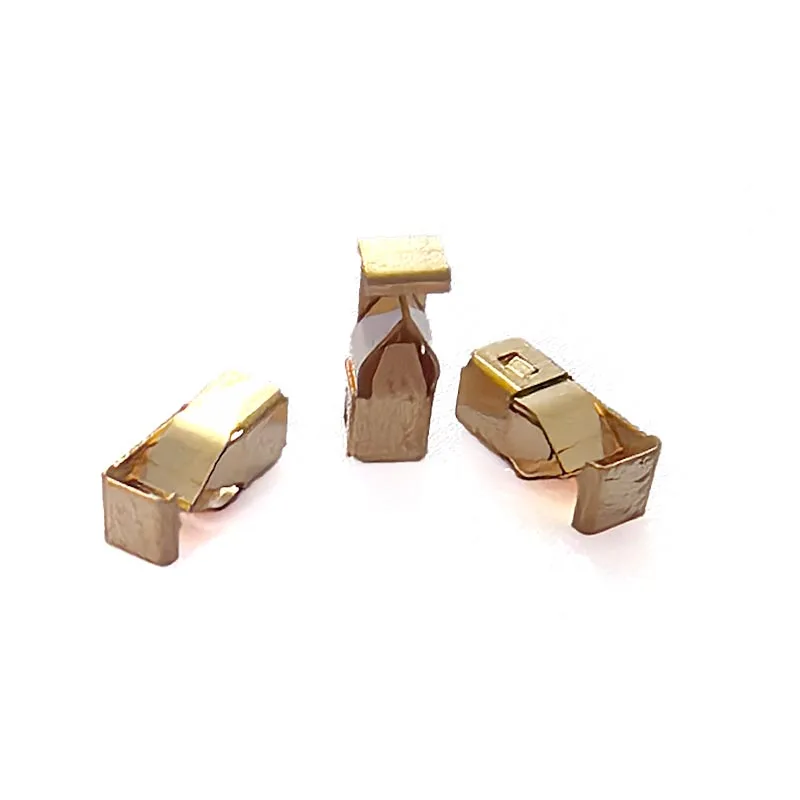
Короткий зміст статті: З'єднувач лиття під тискомце критично важливий виробничий процес для виробництва точних, міцних пластикових корпусів та ізоляційних компонентів, які використовуються в електронних роз’ємах. Від вибору матеріалу та розробки прес-форм до перевірки розмірів і узгодженості виробництва, кожен етап впливає на продуктивність з’єднувача.Qirenспеціалізується на прецизійних рішеннях для формування з’єднувачів, пропонуючи індивідуальні інструменти, точну обробку та підтримку виробництва для застосування в автомобільній електроніці, побутовій техніці, промисловому обладнанні та інших електронних продуктах. Розуміння процесу допомагає розробникам продуктів і групам закупівель приймати обґрунтовані рішення щодо якості, вартості та довгострокової надійності виробництва.
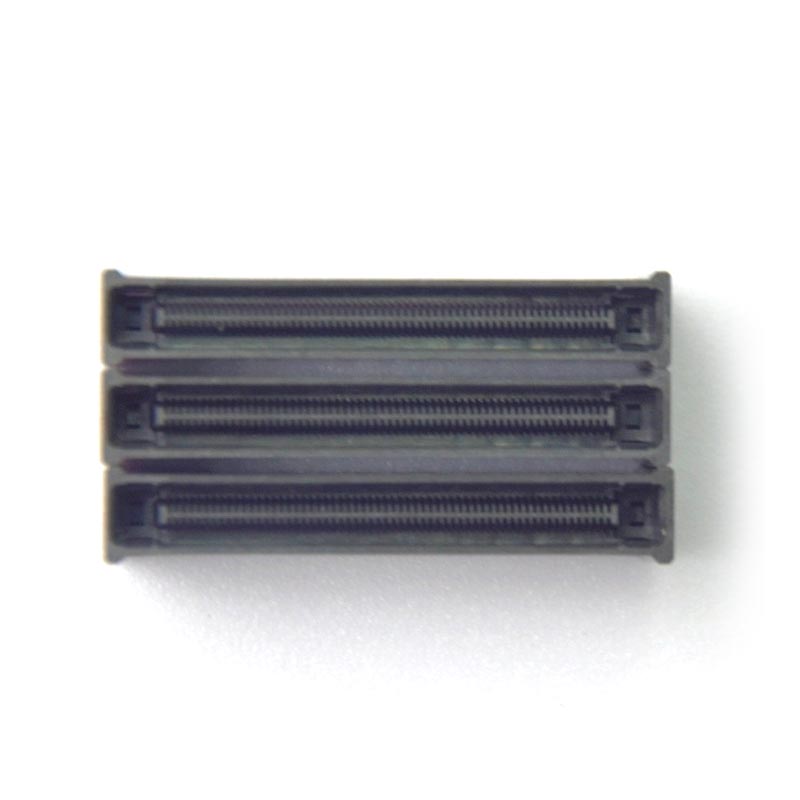
Лиття під тиском з’єднувача – це виробничий процес, у якому розплавлений термопластичний матеріал вводять у прецизійно сконструйовану порожнину форми, охолоджують і викидають для створення готового компонента. Він широко використовується для виготовлення пластикових корпусів, клемних опор, ізоляційних конструкцій, захисних оболонок та інших деталей, необхідних для електричних та електронних роз’ємів.
На відміну від багатьох пластикових компонентів загального призначення, деталі роз’ємів часто мають невеликі отвори, тонкі стінки, хитромудрі елементи блокування та тісно розташовані клеми. Ці функції повинні працювати разом із металевими контактами та сполученими компонентами. Навіть невелике відхилення розмірів може вплинути на збірку, силу вставлення, вирівнювання клем або надійність електричного з’єднання.
З цієї причини успішне формування з’єднувача залежить від скоординованої розробки матеріалів, дизайну форми, налаштувань машини та процедур перевірки. Qiren надає прецизійні рішення для лиття під тиском для клієнтів, яким потрібні індивідуальні пластикові компоненти та інструменти для вимогливих застосувань.
Типові програми включають:
Точність має основне значення для продуктивності роз’єму, оскільки формований корпус визначає положення та підтримку провідних контактів. Його розміри впливають на те, як компоненти підходять один до одного, як термінали залишаються захищеними та як з’єднувач працює під час багаторазового використання.
Декілька факторів роблять прецизійне формування з’єднувачів більш вимогливим, ніж багато звичайних застосувань для формування пластмас.
Крок клем, розміри порожнини, замикаючі конструкції та сполучаються поверхні мають відповідати затвердженим технічним кресленням. Допуски слід встановлювати відповідно до функціональних вимог кожного компонента, а не застосовувати надмірно жорсткі допуски до кожної функції.
Пластиковий корпус має забезпечувати відповідну ізоляцію для передбачуваного робочого середовища. Вибір матеріалу, товщина стінки, шлях витоку, зазор і наявність пустот або забруднення можуть впливати на електробезпеку. Вимоги слід оцінювати відповідно до застосовних стандартів продукції та умов експлуатації.
Корпуси роз’ємів можуть відчувати зусилля вставлення, вібрацію, зміни температури та повторювані цикли сполучення. Формований компонент повинен зберігати свою форму та підтримувати клеми без тріщин, надмірної деформації або втрати міцності.
Успішний прототип – це лише відправна точка. Виробники повинні підтримувати повторюваність розмірів і функціональних характеристик у виробничих партіях, порожнинах форм і партіях матеріалів. Стабільна обробка зменшує брак, переробку та переривання збирання, яких можна уникнути.
Вибір матеріалу впливає на здатність до формування, усадку, термостійкість, ізоляційні характеристики, механічну міцність, чутливість до вологи та кінцеву вартість компонента. Найкраща смола залежить від конструкції роз’єму та робочого середовища.
| матеріал | Ключові характеристики | Потенційні програми | Міркування щодо вибору |
|---|---|---|---|
| PBT | Хороша стабільність розмірів і електрична ізоляція | Електричні корпуси та роз’єми приладів | Оцініть вплив тепла, усадку та умови вологості. |
| PA (нейлон) | Хороша механічна міцність і міцність | Автомобільні та промислові роз'єми | Розглянемо вологопоглинання та його вплив на розміри. |
| LCP | Низький потенціал короблення та придатність для конструкцій з дрібним кроком | Компактні електронні роз'єми високої щільності | Вимагає ретельного контролю потоку матеріалу та умов формування. |
| PPS | Здатність до високих температур і хімічна стійкість | Спеціалізовані електричні та промислові застосування | Оцініть вимоги до обробки, вартість і механічну конструкцію. |
| Смола, армована скловолокном | Покращена жорсткість і зменшена спрямована усадка у відповідних композиціях | Конструкційні корпуси роз’ємів | Орієнтація волокна може впливати на викривлення та точність розмірів. |
Ці матеріали не є взаємозамінними. Інженери повинні перевірити сорт смоли, робочу температуру, вимоги до вогнестійкості, діелектричні властивості, вплив хімічних речовин і відповідні нормативні вимоги, перш ніж завершувати специфікацію.
Щоб отримати додаткові вказівки, ознайомтеся з рішеннями Qiren для лиття під тиском з’єднувачів і відповідними можливостями виробництва прецизійних форм.
Надійний проект лиття під тиском з’єднувача слідує за структурованим робочим процесом. Послідовність може змінюватися залежно від геометрії компонента, вимог до пластин, обсягу виробництва та критеріїв перевірки, але основні етапи залишаються однаковими.
Для з’єднувачів, які містять металеві клеми, особливої уваги потребують розміщення та утримання вставки. Автоматичне завантаження або збірка вставок може підійти для програм більшого обсягу, за умови, що обладнання може постійно підтримувати вирівнювання компонентів.
Проектні рішення, прийняті до початку роботи з інструментами, можуть запобігти дорогим модифікаціям пізніше. Перегляд конструкції для технологічності повинен враховувати, як компонент буде заповнюватися, охолоджуватися, витягуватись, складатися та функціонувати в остаточному застосуванні.
Там, де це практично, відносно рівномірна товщина стінок сприяє рівномірному наповненню та охолодженню. Різкі зміни товщини можуть сприяти появі слідів, внутрішньої напруги або викривлення. Ребра і виступи повинні бути сконструйовані таким чином, щоб забезпечити необхідну міцність без створення зайво товстих секцій.
Розташування воріт впливає на шаблони заповнення, розташування лінії зварювання, упаковку та зовнішній вигляд поверхні. У корпусах роз’ємів вентиль слід розташовувати з урахуванням критичних сполучених поверхонь, кишень для клем та зон, що мають механічні навантаження.
Відповідні кути тяги та добре розроблені системи викиду допомагають вивільняти формовані деталі, не пошкоджуючи делікатні деталі. Необхідна осадка залежить від смоли, текстури поверхні, геометрії деталей і вимог до розмірів.
Для формованих з’єднувачів металеві клеми повинні залишатися у вказаних положеннях під час ін’єкції та охолодження. Підтримка прес-форми, точність завантаження вставки, текучість смоли та теплове розширення – все це впливає на кінцеве співвідношення між пластиковим корпусом і металевими компонентами.
Корисні практики проектування включають:
Контроль якості для лиття під тиском з’єднувача має стосуватися як зовнішнього вигляду формованого компонента, так і його функціональних характеристик. Деталь може виглядати прийнятно, але все ще мати зсув клем, відхилення розмірів або недостатнє механічне утримання.
Практичний план перевірки може включати наступні засоби контролю:
Поширені дефекти та їх можливі причини включають:
| Дефект | Можлива причина | Коригуючий підхід |
|---|---|---|
| Спалах | Зазори між лініями роз’єднання, надмірний тиск або знос форми | Перевірте стан інструменту та оптимізуйте параметри обробки. |
| Короткі кадри | Недостатнє наповнення, обмежений потік або недостатня вентиляція | Перегляньте конструкцію воріт, параметри вентиляції та наповнення. |
| Деформація | Нерівномірне охолодження, орієнтація матеріалу або диференціальна усадка | Покращте баланс охолодження та перегляньте геометрію та вибір матеріалів. |
| Знаки раковини | Товсті секції або недостатнє упакування та охолодження | Оптимізуйте геометрію стіни та умови укладання. |
| Невідповідність клем | Рух пластини, варіація інструментів або непостійне навантаження | Покращення розташування вставки, підтримки та перевірки розмірів. |
Межі прийнятності та частота випробувань повинні визначатися специфікацією продукту, вимогами замовника та рівнем ризику. Для важливих для безпеки або високонадійних програм може знадобитися додаткова перевірка.
Не кожен з’єднувач вимагає однакових інвестицій у інструмент або стратегії перевірки. Наступне порівняння ілюструє, як вимоги застосування впливають на підхід до виробництва.
| Вимога | Стандартний роз'єм | Точний роз'єм |
|---|---|---|
| Геометрія | Відносно прості функції | Порожнини з дрібним кроком і складні деталі |
| Стратегія толерантності | Виходячи з вимог загального монтажу | Критичні функції мають жорсткіші обмеження на основі функцій |
| Інструменти | Традиційна конфігурація прес-форми, де підходить | Більш вимогливий контроль порожнини, охолодження, вентиляції та вирівнювання |
| Огляд | Візуальний і розмірний контроль | Детальна метрологія та додаткова функціональна перевірка |
| Ризик процесу | В першу чергу це стосується наповнення та загальних розмірів | Може включати кінцеве положення, підгонку, деформацію та утримання |
Різниця полягає не лише в розмірі продукту. Для невеликого роз’єму може знадобитися дуже складний інструмент, якщо він містить близько розташовані клеми або повинен підтримувати точне вирівнювання з друкованою платою. Технічні вимоги мають визначати процес, а не припущення, засновані лише на зовнішньому вигляді.
Вибір постачальника означає оцінку його здатності перетворювати інженерні вимоги на повторювані виробничі результати. Конкурентоспроможна цінова пропозиція має значення, але якість інструменту, стабільність процесу, комунікація та технічна підтримка також впливають на загальну вартість володіння.
Оцінюючи виробника лиття під тиском з’єднувача, розгляньте такі питання:
Qiren Electronics зосереджується на прецизійних пластикових з’єднувальних формах і індивідуальних рішеннях для лиття під тиском. Згідно з інформацією про продукт, компанія підкреслює номінальний допуск ±0,01 мм, заявлений коефіцієнт виходу до 99,2%, німецьку прес-форму, аналіз плинності прес-форми та інтегроване керування майстернею MES. Під час оцінки проекту ці цифри мають бути підтверджені відповідно до конкретної геометрії деталі, матеріалу, методу вимірювання та умов виробництва.
Qiren також описує підтримку оптимізації прес-форми та оновлень протягом першого року використання форми. Покупці можуть обговорювати ці можливості разом із вимогами до власних конструкцій роз’ємів, а не покладатися лише на загальні характеристики.
Щоб отримати відповідну інформацію про виробництво, відвідайте сторінку продукту Connector Injection Molding або ознайомтеся з веб-сайтом Qiren, присвяченим виробництву прецизійних форм і компонентів.
Він використовується для виготовлення пластикових корпусів роз’ємів, ізоляційних корпусів, клемних опор, захисних оболонок та інших компонентів, які вимагають точної геометрії та повторюваного виробництва. Типові сфери застосування включають автомобільну електроніку, побутову техніку, промислову автоматизацію та споживчі електронні пристрої.
Не існує найкращого матеріалу для кожного з’єднувача. PBT і нейлон є загальним вибором для багатьох електричних і механічних застосувань, тоді як LCP і PPS можуть відповідати конструкціям з вимогливими вимогами до розмірів або тепла. Остаточний вибір залежить від робочого середовища роз’єму, електричних характеристик, механічних навантажень і планових витрат.
Досяжні допуски залежать від геометрії деталі, поведінки смоли, конструкції форми, стабільності процесу та методів вимірювання. Qiren вказує номінальний допуск ±0,01 мм для своєї пропозиції точного формування. Покупці повинні підтвердити, чи можливий цей допуск для кожної критичної функції їхньої конкретної конструкції.
Поширені причини включають невідповідне поводження з матеріалом, погану вентиляцію, неправильні параметри обробки, нерівномірне охолодження, знос форми та неточне розташування вставки. Структурований аналіз проекту, контрольоване вікно процесу та план перевірки на основі оцінки ризиків можуть допомогти виявити та зменшити ці проблеми.
так Формування вставки може інкапсулювати або підтримувати металеві клеми всередині пластикового корпусу з’єднувача. Процес вимагає відповідного позиціонування вставки, підтримки прес-форми, сумісності матеріалів і перевірки вирівнювання та утримання клем.
так Лиття під тиском добре підходить для повторюваного, великого обсягу виробництва, коли інструменти, умови циклу, обробка матеріалів і перевірка належним чином контролюються. Форми з декількома порожнинами та відповідна автоматизація можуть покращити вихід, хоча їх придатність залежить від складності продукту та попиту.
Надайте 2D-технічне креслення, 3D-файл CAD, передбачувані вимоги до смоли або матеріалу, критичні допуски, річний попит, очікуване середовище обслуговування та будь-які функціональні чи нормативні характеристики. Також уточніть, чи потрібне вам виготовлення прес-форм, формованих деталей, формування вставок чи комбіноване рішення.
Лиття під тиском з’єднувача поєднує в собі точні інструменти, відповідний вибір матеріалу, контрольовану обробку та перевірку якості для конкретного застосування. Кожне рішення впливає на те, наскільки точно роз’єм підходить, наскільки надійно він підтримує електричні контакти та наскільки стабільно його можна виготовляти з часом. Завчасно визначаючи критичні розміри та встановлюючи чіткі вимоги до перевірки, розробники продуктів можуть зменшити кількість дефектів, яких можна уникнути, і приймати більш обґрунтовані рішення щодо джерел.
Qiren пропонує прецизійне виготовлення прес-форм для роз’ємів і індивідуальні рішення для формування для електронних, автомобільних, побутових і промислових застосувань. Якщо ви розробляєте новий з’єднувач або вдосконалюєте існуючий виробничий процес,зв'яжіться з намищоб обговорити ваші креслення, вимоги до матеріалів, специфікації інструментів і виробничі цілі. Співпрацюйте з Qiren, щоб оцінити практичне виробниче рішення, яке відповідає вимогам точності, якості та доставки вашого проекту.